H59黄铜棒CNC数控精密加工 铝合金与铜材五金定制的一站式解决方案
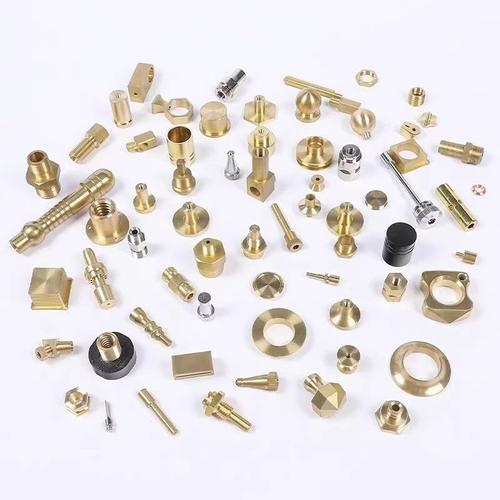
在当今精密机械制造领域,材料特性与加工工艺的精准匹配直接决定产品的性能与寿命。H59黄铜棒凭借其优异的切削性能、耐腐蚀性和导电导热性,成为CNC数控加工中备受青睐的铜合金材料。与此铝合金五金件的轻量化需求、铜材定制折弯与激光打孔技术的普及,正推动五金制造业向高精度、高效率、柔性化方向演进。本文将深入解析H59黄铜棒在CNC车床加工中的关键技术,探讨铝合金与铜材定制的综合工艺路线,并阐述折弯、激光打孔等辅助工序的协同价值。
一、H59黄铜棒的材料特性与CNC车床加工优势
H59黄铜是铜锌二元合金,含铜量约为59%,其余为锌。其显微组织由α相和β相组成,这种双相结构赋予了材料较高的强度和硬度,同时保持了良好的塑性。在CNC车床加工中,H59黄铜展现出三大突出优势:
- 优异的切削性能:黄铜中的铅或锌元素可形成易削相,使切屑细碎且易于排出。相较于不锈钢或碳钢,H59黄铜的切削力可降低30%以上,刀具磨损显著减小,允许采用更高的切削速度和进给量。例如,在精密车削小直径黄铜棒时,主轴转速可达4000-6000转/分钟,表面粗糙度稳定控制在Ra0.8μm以内。
- 良好的尺寸稳定性:H59黄铜的热膨胀系数较低,在加工过程中因切削热引起的热变形量小,特别适合加工配合精度要求高的轴套、阀芯、连接器等零件。CNC数控机床的闭环控制系统可实时补偿刀具磨损,确保批量生产中尺寸公差带在±0.01mm以内。
- 耐腐蚀与外观质感:H59黄铜在大气、淡水及多数有机介质中具有优良的耐蚀性,且表面可进行抛光、镀镍、钝化等处理,保持金黄色的金属光泽,兼顾功能性外观美学。因此,它被广泛应用于电气接插件、卫浴五金、精密仪器仪表及装饰构件。
在实际CNC车床加工中,需要根据H59黄铜的牌号状态选择合适的刀具几何参数。通常采用金刚石涂层或非涂层硬质合金刀具,前角取8°-12°,后角取6°-8°,并配以高压切削液冷却,以防止锌的蒸发和切屑粘结。对于深孔或细长轴加工,可采用高速啄钻循环或跟刀架支撑,避免振动导致锥度误差。合理安排粗车、半精车、精车工序的余量分配,可进一步提升加工效率与表面完整性。
二、CNC数控精密机械加工的核心技术要点
CNC数控精密机械加工不仅限于车削,还包括铣削、钻孔、攻丝、磨削等多工序复合。对于H59黄铜棒、铝合金及铜合金五金件,实现微米级精度的关键在于以下几点:
(1)机床选型与刚性保障:精密加工需选用高刚性、高阻尼的铸铁或矿物铸造床身,配合精密滚珠丝杠和直线导轨。对于小型黄铜零件,可采用走心式数控车床,实现一次装夹完成多面加工;对于较大型铝合金腔体,则适合立式加工中心搭配第四轴转台。机床的定位精度和重复定位精度应分别达到0.005mm和0.003mm。
(2)刀具管理与寿命监控:铜材加工易产生积屑瘤,铝合金则易粘刀。因此需根据材料搭配专用刀具涂层。例如,加工铝合金宜采用类金刚石涂层刀具,加工黄铜可采用无涂层或TiN涂层。引入刀具寿命管理系统,通过主轴负载监测和声发射传感,实时判断刀具磨损状态,避免因刀具失效造成批量废品。
(3)切削参数优化与冷却策略:对于H59黄铜棒,推荐切削速度v=120-300 m/min,每转进给f=0.05-0.2 mm/r,背吃刀量ap=0.5-2 mm。对于铝合金,切削速度可提高至300-1000 m/min,但需采用微量润滑或高速主轴配合压缩空气冷却,避免切屑二次切削划伤表面。对于纯铜或铍铜等难加工铜材,应降低切削速度并增大冷却压力。
(4)在机测量与补偿:通过在机床主轴或刀塔上加装接触式测头,可在工件加工后直接测量关键尺寸,并根据偏差自动调整刀补值,实现闭环加工。这一技术对于批量生产的五金件尤为重要,可有效补偿因刀具磨损和环境温度变化引起的偏差。
通过以上技术组合,CNC数控精密机械加工可将黄铜棒、铝合金及铜材定制件的位置精度降低至0.01mm以内,满足精密连接、传动和密封等功能需求。
三、铝合金五金定制与铜材加工的差异化策略
铝合金和铜材虽然同为有色金属,但物理力学性能差异显著。在五金定制中,需要采取差异化的加工工艺:
- 铝合金:牌号繁多,如6061、7075、5052等。6061铝合金具有良好的综合性能,适合CNC铣削和车削,常用于制造散热器、外壳、支架。7075铝合金强度高但切削性稍差,需采用锋刃刀具和较高的主轴转速。铝合金零件常要求阳极氧化、喷砂或导电氧化处理,因此加工时需预留氧化层厚度(通常5-10μm),并在图纸标注非氧化区域。
- 铜材(除黄铜外):紫铜(T2、T3)塑性极高,切削时易粘刀,需采用大前角刀具和高速切削,并加大切削液流量以抑制积屑瘤。铍铜(QBe2)时效处理后硬度可达HRC40以上,应在固溶态进行粗加工,时效后进行精加工。铜材定制件的折弯工序需注意加工硬化现象——黄铜和紫铜在冷折弯后强度升高、塑性下降,若折弯半径过小可能导致开裂。通常建议最小弯曲半径R≥板厚的0.5-1倍,对于厚度大于2mm的铜板,应先进行退火处理。
在定制生产流程中,建议将铝合金与铜材从下料、粗加工到精加工分区管理,避免铝屑与铜屑混杂影响材料回收和表面质量。车间温湿度应控制在23±2℃和40%-60%RH,防止铜材氧化变色和铝合金腐蚀。
四、折弯与激光打孔在五金制造中的集成应用
现代五金零件往往集成了折弯、冲孔、攻丝等多道工序。折弯和激光打孔作为高精度成型与打孔技术,正在与CNC加工形成互补。
(1)铜材折弯的精密控制:对于H59黄铜板、铜排以及铝合金支架,数控折弯机配合高精度模具可实现±0.1°的角度公差。为了补偿回弹,需根据材料屈服强度和板厚计算回弹量,并通过压力补偿或调整下模V槽宽度来修正。例如,1.5mm厚H59黄铜板折弯90°时,回弹角约为2°-3°,可预置过弯角度抵消。折弯线的位置应避开激光切割的热影响区,否则可能导致局部脆化。
(2)激光打孔的微细加工能力:激光打孔无需刀具接触,特别适合铜材和铝合金的高密度群孔、异形孔加工。采用光纤激光器(波长1070nm)配合振镜扫描,可在0.2-2mm厚铜材上打出直径0.1mm以下的微孔,圆度误差≤5%。由于铜对红外激光反射率高,需采用高峰值功率脉冲或绿光激光(515nm)以提升吸收率。激光打孔通常在CNC加工之后进行,以避免孔口毛刺影响定位基准。对于H59黄铜棒车削后的径向孔,激光打孔也可替代传统钻削,在狭窄空间内实现高深径比打孔。
将折弯与激光打孔集成到CNC加工流水线中,可实现“车削—铣削—钻孔—折弯—打孔—表面处理”的一站式完成,减少装夹次数,提升生产效率与零件一致性。特别是对于新能源汽车端子、5G滤波器腔体、精密接插件等典型产品,这种复合工艺已成为主流选择。
五、质量控制与行业应用场景
在五金定制中,质量控制贯穿原材料入库、工序间检验到成品出货。对H59黄铜棒,需复检化学成分和力学性能;加工后应检查关键尺寸、表面粗糙度及内应力有无裂纹。激光打孔的孔径、锥度和热影响区宽度宜采用金相显微镜或CT扫描进行评估。折弯件则需进行角度测量和圆弧半径检验。对高导电要求的铜材,还需测量单点电阻或涡流探伤。
H59黄铜棒CNC加工与折弯、激光打孔集成后的产品广泛应用于以下领域:
- 电子电气:接线端子、集成电路引线框架、射频屏蔽罩、连接器插针。
- 精密仪器:传感器壳体、光学调整架、钟表齿轮。
- 汽车工业:燃油喷射系统零件、变速箱同步环、新能源高压铜排。
- 建筑五金:高级门锁、扶手配件、卫浴装饰件。
- 航空航天:铜合金导电滑环、铝合金结构支架(需满足相应技术标准)。
随着五轴联动CNC加工中心和多能场辅助加工技术的发展,黄铜和铝合金零件的精密制造将迈向更极致的可预测性和柔性。数字孪生与工业互联网结合刀具健康管理,让H59黄铜等材料在批量定制中保持近乎零缺陷的质量表现。选择合适的CNC数控加工服务商,搭配折弯、激光打孔等整套能力,是实现此类单后。
从H59黄铜棒车床加工到CNC数控精密机械,从铝合金五金定制到铜材折弯与激光打孔,各环节的工艺诀窍对应着不同的参数和手法。只有深入理解材料行為和过程能力,遵循严格的品控曲线和组织架构建设好的加工经济模型与控制程序,才能高效稳定地得到众多優越有效的铜金零件,在各自应用区间大顯身手。